浮雕转 3D 转换器
浮雕转 3D — 导出可打印的 STL 或 OBJ
上传浮雕图片或照片,让生成器计算其形状,在 3D 中查看模型,并以会员身份导出以毫米为单位的实心 STL、3MF、OBJ 或 GLB 文件。我们推荐的打印设置就在下方。
无需账号即可试用示例 · 免费注册以下载示例 · 会员可制作自己的浮雕
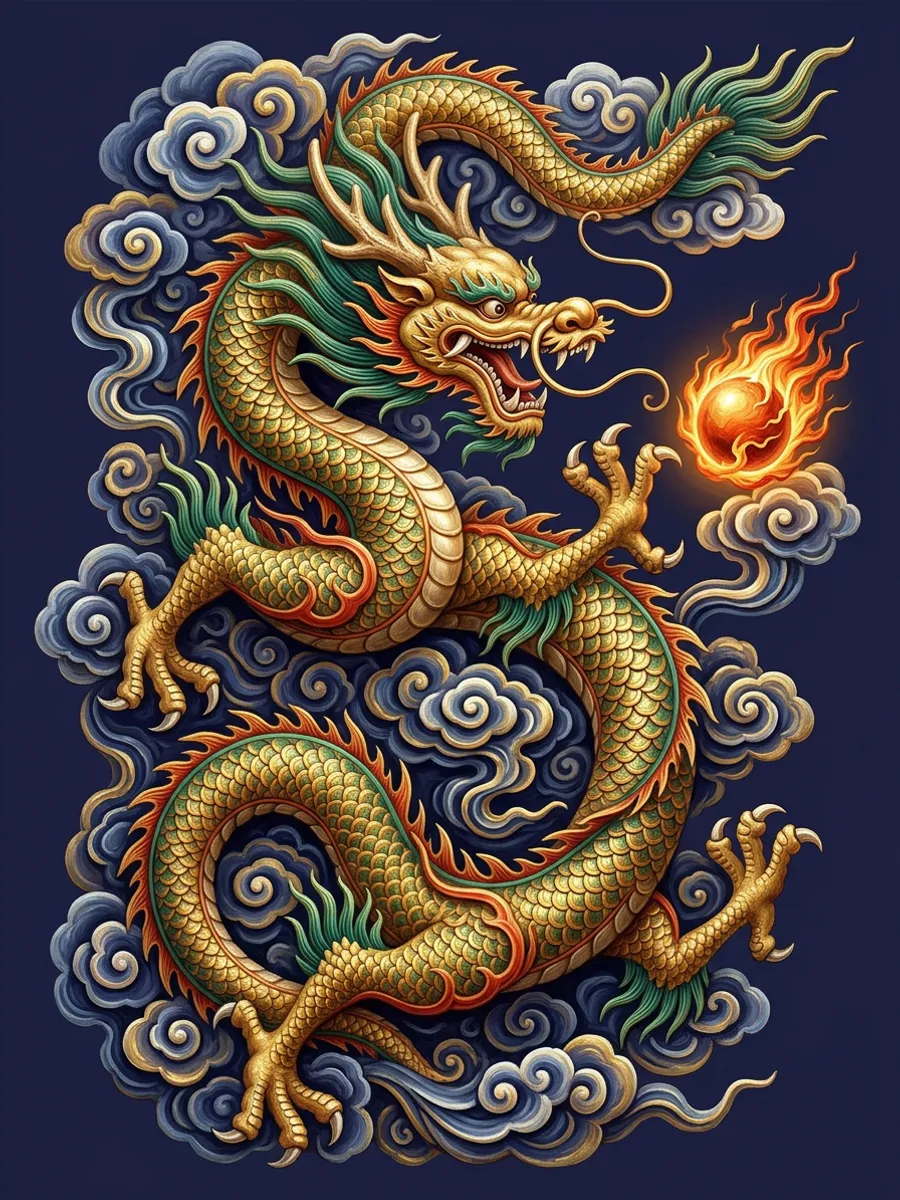
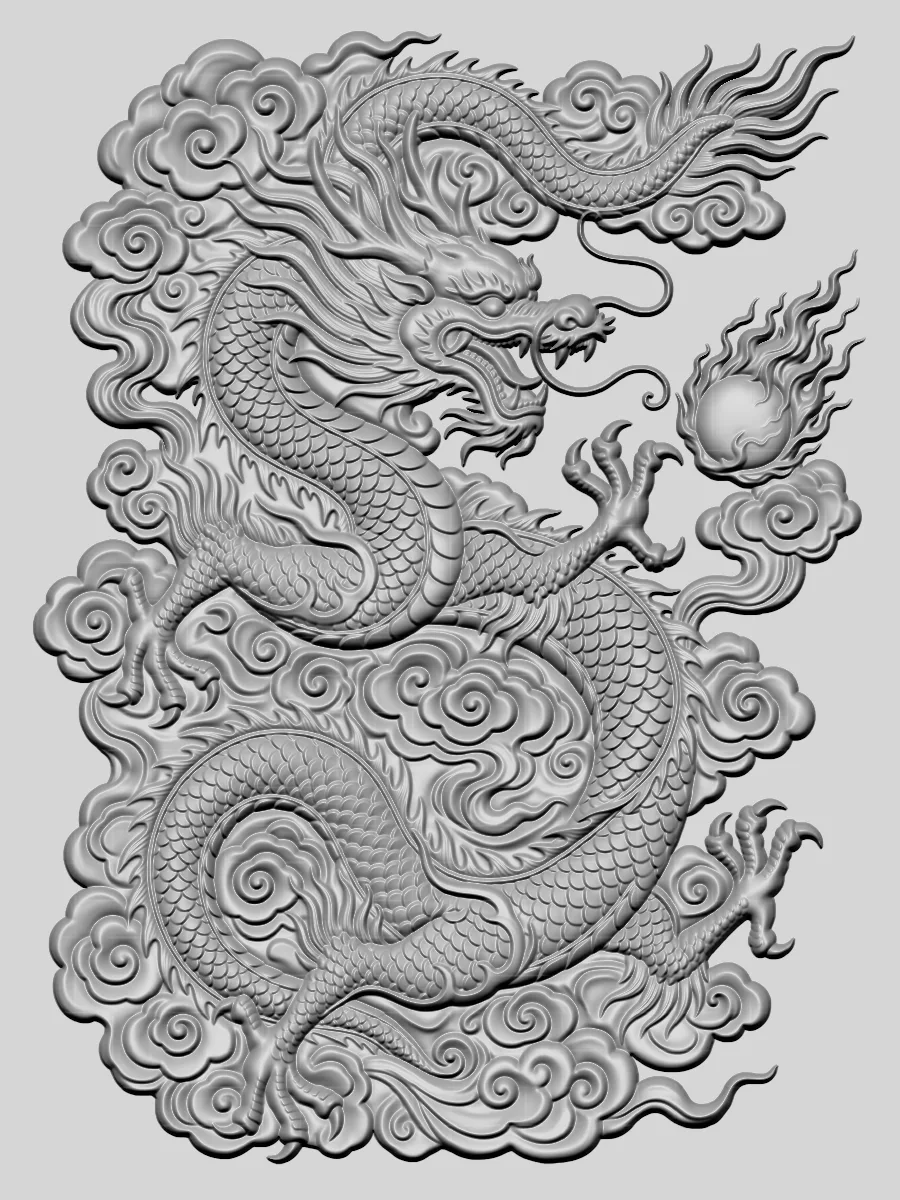
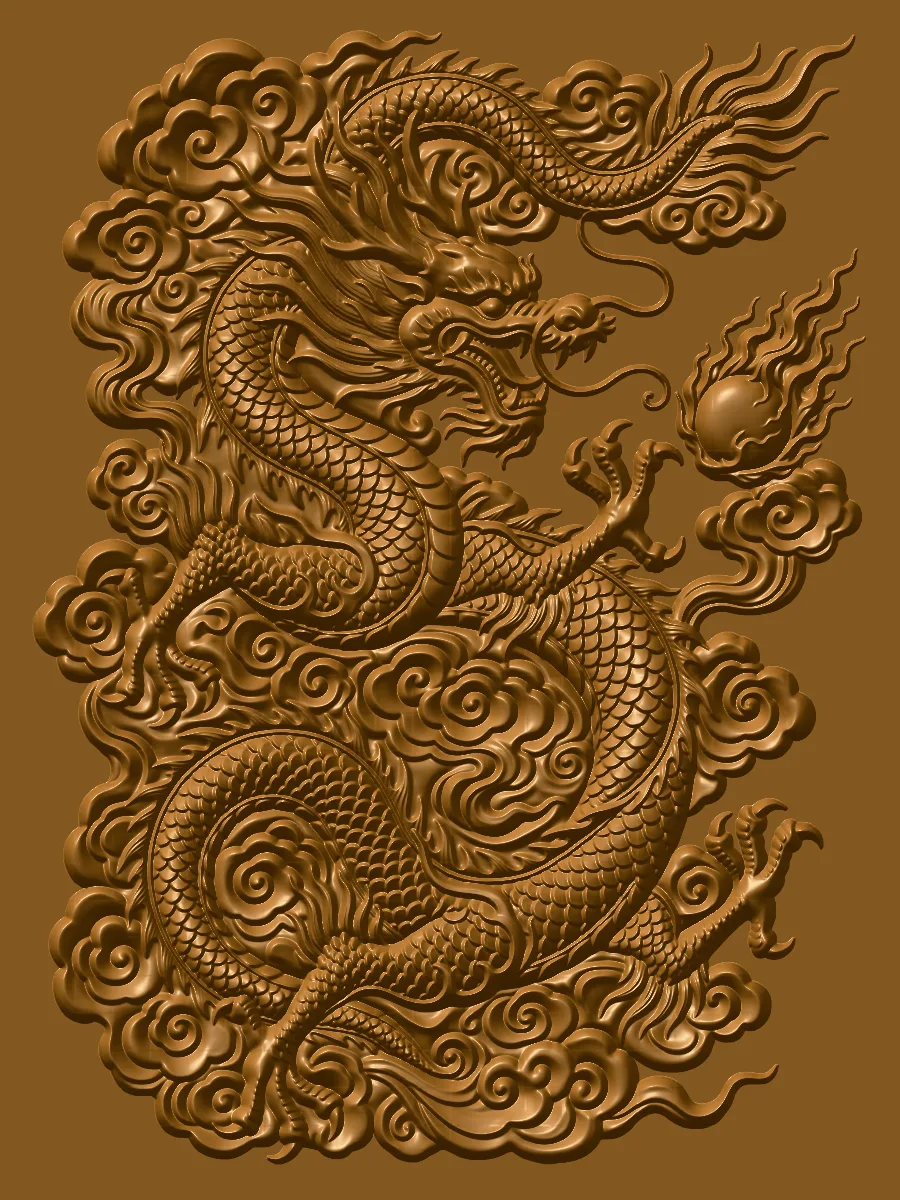
可导出的格式
每个文件都是封闭无缝的实心模型,背面平整,可直接切片无需修复。
STL
所有切片软件都能打开的格式。二进制、毫米单位、Z 轴朝上 — 拖入 Cura、PrusaSlicer、Bambu Studio 或 OrcaSlicer 后即按你设置的尺寸呈现。
3MF
更新的打印格式:自带单位标识,将相同网格压缩为更小的文件。Bambu Studio、OrcaSlicer、PrusaSlicer 和 Cura 均可打开,平铺于打印床。
OBJ
适用于 Blender、ZBrush、Fusion 及大多数 CNC/CAM 软件的纯文本网格格式。当你想继续编辑时使用:添加边框、挂孔或背板。
全彩 GLB
GLB 以全彩方式承载浮雕,适用于网页、AR 查看器和游戏引擎。
浮雕的推荐 3D 打印设置
这些是使用 0.4 mm 喷嘴在典型 FDM 打印机上的起步参数。它们偏重表面质量而非速度,因为浮雕的核心就是表面。
| 设置 | 推荐值 | 原因 |
|---|---|---|
| 层高 | 0.12–0.16 mm(60 mm 以下的作品用 0.08 mm) | 更薄的层意味着构成浮雕的平缓斜面上台阶更小。 |
| 填充 | 15–20%,螺旋体或网格 | 浮雕本身较薄,大部分已是实心外壳。增加填充只会延长打印时间。 |
| 墙数和顶层 | 3 圈墙,5 层或更多顶层 | 足够的顶层可防止填充纹路透出雕刻表面。 |
| 朝向 | 平铺于打印床,浮雕朝上 | 快速可靠,无需支撑。想要表面细节最锐利时,可加裙边竖立打印。 |
| 支撑 | 无 | 浮雕朝上打印时没有任何悬垂结构。 |
| 材料 | 哑光 PLA;微缩模型用树脂 | 哑光耗材可遮盖层纹并呈现浮雕的明暗层次。树脂在 0.03–0.05 mm 层高下适合硬币和珠宝。 |
| 外墙速度 | 将外墙和顶面速度降至约一半 | 更慢的表面更光滑,而表面正是人们注视的部分。 |
浮雕打印需要多长时间?
在使用上述设置、0.16 mm 层高下,浮雕深度 5 mm、底板 1.6 mm 的粗略打印时间。高速打印机和更厚的层可将时间大致减半。
| 尺寸(长边) | 典型用途 | 打印时间 |
|---|---|---|
| 60 mm | 硬币、钥匙扣、小饰件 | 约 1 小时 |
| 100 mm | 瓷砖、桌面牌匾、礼品 | 2–3 小时 |
| 200 mm | 壁挂饰板、人像牌匾 | 8–12 小时 |
制作浮雕其实很快:生成大约一分钟,导出只需一两秒。
常见问题
关于图片转浮雕生成器的快速解答。
浮雕应该导出为 STL 还是 OBJ?
如果下一步是切片软件和 3D 打印机,请用 STL:这是所有切片软件都支持的格式。如果想先在 Blender、ZBrush 或 CAD 中编辑模型,或者你的 CNC 软件有此要求,请用 OBJ。两种文件包含相同的几何形状和尺寸。
导出的 3D 模型尺寸会准确吗?
会。导出文件使用毫米单位,其长边与尺寸设置完全一致。如果切片软件询问 STL 使用哪种单位,请选择毫米。你仍然可以在切片软件中缩放模型;请同时缩放三个轴,以保持深度比例不变。
3D 打印的浮雕可以多薄?
使用 0.4 mm 喷嘴时,底板厚度请保持在 1.2 mm 或以上,以保持平台平整坚固;浮雕深度至少 1.5 mm,形状才能清晰呈现。再薄的话,小细节就会消失在单层之中。
浮雕可以用于 CNC 雕刻或激光雕刻吗?
可以。将 STL 或 OBJ 导入你的 CAM 软件,把毛坯尺寸设为模型尺寸。CNC 雕刻时,浮雕深度应控制在刀头可触及范围内,并在精加工时使用球头刀。激光雕刻时,请在生成前选择激光和 CNC 选项:它会生成较浅的雕刻。